 English
 简体中文
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
Поширені помилкові уявлення про двошнекові екструдери: порушення традиційних переконань для оптимізації процесів екструзії
Ningbo Fangli Technology Co., Ltd.є aвиробник механічного обладнанняз майже 30-річним досвідомобладнання для екструзії пластикових труб, новий захист навколишнього середовища та обладнання з нових матеріалів. З моменту створення Fangli розроблявся відповідно до вимог користувачів. Завдяки безперервному вдосконаленню, незалежним науково-дослідним і дослідно-конструкторським роботам щодо основних технологій, перетравленню та засвоєнню передових технологій та інших засобів ми розробилиЕкструзійна лінія ПВХ труб, Лінія екструзії труб PP-R, Екструзійна лінія водопостачання / газових труб ПЕ, який було рекомендовано Міністерством будівництва Китаю для заміни імпортної продукції. Ми отримали звання «Першокласний бренд у провінції Чжецзян».
У промисловості виробництва пластичних сумішей майже кожна пластикова деталь покладається на складну обробку полімерних складів шляхомдвошнекові екструдери(TSE). Завдяки чудовим характеристикам змішування, високій ефективності виробництва та чудовій консистенції продукту,двошнекові екструдеристали безперечними лідерами безперервного компаундування.
Однак, незважаючи на те, що ця технологія розроблялася понад століття, багато практиків все ще мають неправильні уявлення про її основні принципи, що призводить до відхилень під час розширення потужностей або фактичного виробництва. Сьогодні ми детально проаналізуємо 5 найпоширеніших помилок щодо двошнекових екструдерів.
Помилка 1: продуктивність подвійного гвинта надзвичайно чутлива до зносу
Багато хто вважає, що після зносу гвинтів продуктивність машини різко впаде. Реальність така: двошнекові екструдери, як правило, менш чутливі до зносу, ніж одношнекові екструдери.
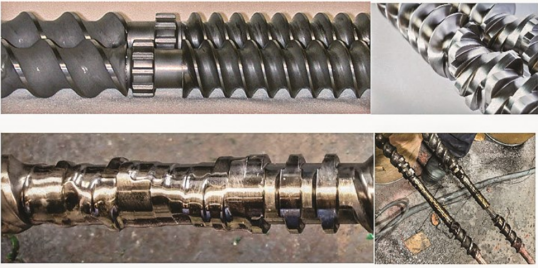
Гвинт не обов'язково повинен бути таким же незайманим і блискучим, як верхнє зображення; але його категорично не можна носити до такої міри, як показано на нижньому зображенні. (Джерело зображення: Leistritz)
- Позитивна перевага транспортування:Подвійні гвинти, що обертаються разом, мають унікальний ефект самоочищення. Протилежні швидкості поверхні в зоні зчеплення забезпечують сильнішу позитивну транспортну здатність, ніж одношнекові.
- Висока стійкість до зносу:У двогвинтових процесах шнекові елементи або вкладиші стовбура зазвичай можуть нормально функціонувати навіть із зносом діаметра 3-5%. Це пояснюється тим, що ми можемо самостійно регулювати швидкість гвинта, щоб компенсувати збільшені зазори. Навпаки, межа зносу для одинарних гвинтів зазвичай становить лише 1-2%.
- Низька вартість місцевої заміни:Подвійні гвинти мають модульну конструкцію. Знос часто зосереджений у зонах високого зсуву та тиску (приблизно 25-30% від загальної довжини), тому технічне обслуговування вимагає заміни лише цих конкретних компонентів.
Порада експерта:Зазвичай гвинти потребують заміни в чотири рази частіше, ніж бочки. Це пояснюється тим, що наконечники гвинтів постійно контактують з матеріалом, тоді як поверхня стовбура контактує з певними елементами лише близько 25% часу.
Помилка 2: вентиляційний наповнювач може вирішити всі проблеми затоплення вентиляційних отворів
Коли у вентиляційному отворі відбувається «вентиляційне затоплення», багато хто інстинктивно додає вентиляційний наповнювач. Однак часто це просто діє як «пластир», який маскує проблему, і може навіть непотрібно ускладнити систему.
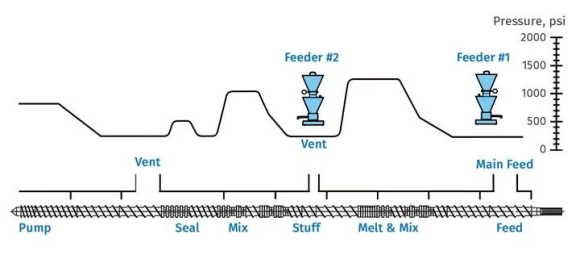
Ідеальна конструкція шнека, що забезпечує нульовий тиск у вентиляційних отворах і в точках подачі
- Конструкція має ключове значення: якщо конструкція шнека є невідповідною або існує сильний протитиск у насосній секції, розплав буде текти безпосередньо у вентиляційну колону. Вентиляційний наповнювач не може принципово вирішити проблему затоплення, спричинене поганою конструкцією гвинта.
- Справжнє призначення вентиляційного наповнювача: він підходить для складів, що містять нерозплавлені матеріали (наприклад, порошкові наповнювачі), запобігаючи накопиченню цих твердих частинок у вентиляційному отворі під час переносу пари з високою швидкістю.
- Аналіз першопричини: якщо нормально функціонуючий вентиляційний отвір раптово починає заливатися, пріоритет слід віддати перевірці зносу гвинта/ствола, несправності системи охолодження, блокування екрану або високого тиску матриці, а не покладатися на наповнювач вентиляційного отвору.
Помилка 3: очікування одноетапного лінійного масштабування від лабораторії до виробничої лінії
«Рецептура працювала в лабораторії, тому вона точно працюватиме на виробничій лінії». На практиці це припущення часто не виконується.
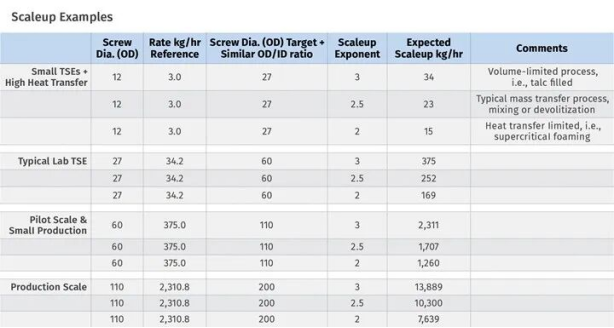
- Складність граничних умов: масштабне виробництво включає численні "граничні умови", включаючи вільний об'єм, теплопередачу (контроль температури розплаву), масопередачу (змішування та видалення летючих речовин) і обмеження крутного моменту.
- Нелінійне масштабування: процеси з обмеженим об’ємом масштабуються кубом діаметра шнека (D³), тоді як процеси з обмеженням теплопередачі масштабуються квадратом (D²). Різниця між ними суттєва.
- Емпіричне правило: пропускна здатність лабораторії або пілотної лінії не повинна бути меншою за 1/10 цільової продуктивності. Якщо розрив більший, то надійність розрахунків масштабування значно знижується.
Помилка 4: двошнекові екструдери не підходять для впорскування рідини
Досягнення рівнів закачування рідини в комерційному масштабі, що перевищує 70%, цілком можливо.
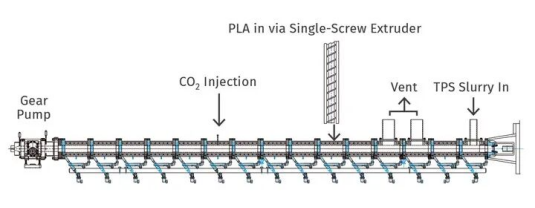
Оптимізована двогвинтова конструкція, яка об’єднує секції плавлення, змішування, впорскування надкритичного CO₂, охолодження та накачування
- Ключові фактори: основа успішного впорскування полягає у в'язкості рідини та її розчинності в полімері.
- Різноманітне обладнання: системи вприскування, такі як шестеренні насоси, поршневі насоси, перистальтичні насоси або мембранні насоси, можна вибрати на основі характеристик рідини.
- Техніка поетапного введення: для рідких композицій з високим відсотком (наприклад, >70%) ключовим є поступове, поетапне введення, щоб запобігти накопиченню рідини в каналах шнека.
- Надкритичні застосування: сучасна двошнекова технологія може стабільно впорскувати надкритичні рідини для спінювання, видалення летючих речовин або допоміжної пластифікації.
Помилка 5: питомий крутний момент (або щільність крутного моменту) є єдиним індикатором крутного моменту
При оцінці продуктивності екструдера часто обговорюється «питомий крутний момент» (ST, також відомий як щільність крутного моменту, TD).
Той самий питомий крутний момент, але різні співвідношення OD/ID призводять до значної відмінності вільного об’єму та характеристик обробки
- Обмеження визначення: Формула для питомого крутного моменту є ST = Md / a³, де Md – максимальний крутний момент на вал, а a – міжосьова відстань.
- Не враховує об'єм: цей розрахунок не відображає вільний об'єм гвинта (FV). Вільний об’єм залежить від співвідношення зовнішнього та внутрішнього діаметрів шнека (OD/ID) і безпосередньо впливає на пропускну здатність матеріалу.
- Комплексна оцінка: при виборі обладнання необхідно знайти оптимальний баланс між потужністю крутного моменту та доступним об'ємом гвинта.
Розуміння фундаментальної логіки двошнекового компаундування та уникнення цих поширених когнітивних пасток є першим кроком до покращення якості та ефективності виробництва.
Якщо вам потрібна додаткова інформація,Ningbo Fangli Technology Co., Ltd.запрошує вас зв’язатися для детального запиту, ми надамо вам професійні технічні рекомендації або пропозиції щодо закупівлі обладнання.
Надіслати запит
X
Ми використовуємо файли cookie, щоб запропонувати вам кращий досвід перегляду, аналізувати трафік сайту та персоналізувати вміст. Використовуючи цей сайт, ви погоджуєтеся на використання файлів cookie.
Політика конфіденційності