 English
 简体中文
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
Екструзія ПВХ труб: чому низький крутний момент не означає високу якість?
Ningbo Fangli Technology Co., Ltd.є aвиробник механічного обладнанняз більш ніж 30-річним досвідомобладнання для екструзії пластикових труб, новий захист навколишнього середовища та обладнання з нових матеріалів. З моменту створення Fangli розроблявся відповідно до вимог користувачів. Завдяки безперервному вдосконаленню, незалежним науково-дослідним і дослідно-конструкторським роботам щодо основних технологій, перетравленню та засвоєнню передових технологій та інших засобів ми розробилиЕкструзійна лінія ПВХ труб, Лінія екструзії труб PP-R, Екструзійна лінія водопостачання / газових труб ПЕ, який було рекомендовано Міністерством будівництва Китаю для заміни імпортної продукції. Ми отримали звання «Першокласний бренд у провінції Чжецзян».
У процесі екструзії труб з ПВХ часто помилково приписують багато аномалій обробкинедостатнє змащення. Коли крутний момент зростає, течія розплаву стає нестабільною або поверхня труби стає шорсткою, на багатьох підприємствах негайною реакцією є додавання мастила. У короткостроковій перспективі крутний момент падає, потік матеріалу покращується, а виробнича лінія працює більш плавно, що дозволяє легко зробити висновок, що проблему вирішено.
Надмірне змащування зазвичай не є навмисним, а скоріше розвивається поступово через повторні коригування процесу. Коли виробнича лінія стикається з коливаннями тиску, шорсткими поверхнями, періодичним заклинюванням матеріалу, поганим плавленням або підвищеним навантаженням екструзії, оператори прагнуть поступово додавати мастило. Початкове виробництво справді стає більш плавним. Однак, коли ефект мастила стає занадто сильним, частинки смоли мають тенденцію до надмірного ковзання всередині стовбура, перш ніж повністю розплавляться. Це призводить до зниження швидкості плавлення, зниження когезії розплаву, нестабільної пластифікації та, як наслідок, більш вузького вікна обробки. Оскільки здається, що обладнання все ще працює безперебійно, такі проблеми часто важко відразу виявити в цеху.
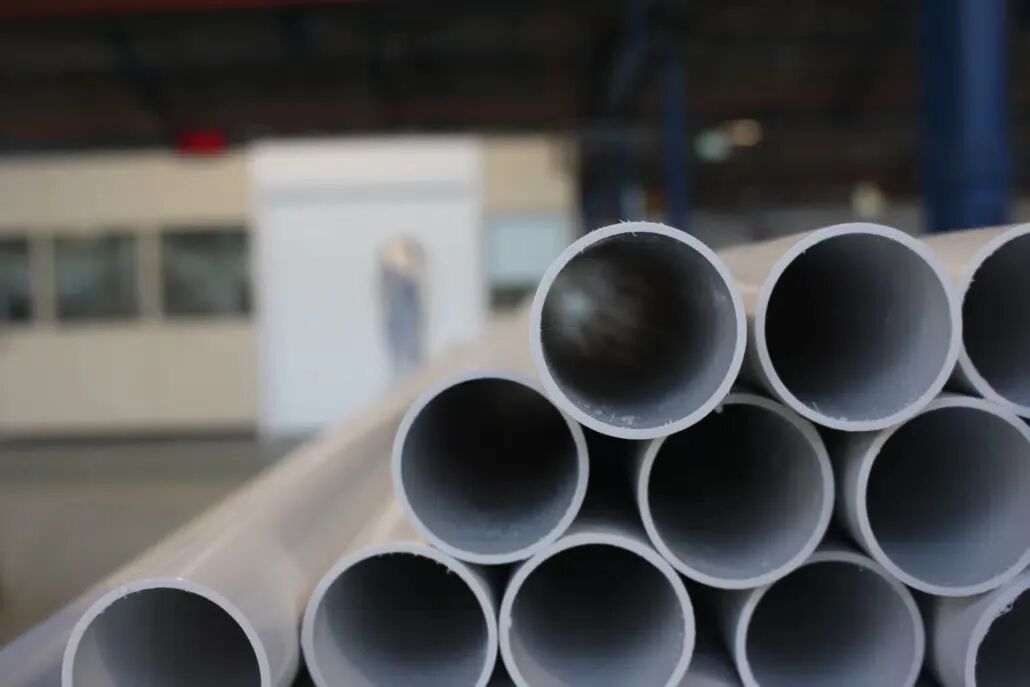
Інша поширена помилка полягає в тому, що «менший крутний момент означає краще змащення». Насправді екструзія ПВХ покладається на контрольовані процеси плавлення та зсуву. Надмірне змащування послаблює ефективну дію зсуву гвинта, що призводить до недостатньої передачі енергії для плавлення. Хоча матеріал легше тече, це може легко спричинити неповне зплавлення, тьмяні або білуваті поверхні, нестабільний вакуумний розмір, знижену ударну міцність, коливання товщини стінки, недостатню міцність лінії зварювання, нестабільність розмірів і накопичення матриці — особливо виражене під час високошвидкісної екструзії.
Для високонаповнених складів CaCO₃ це питання стає ще більш помітним. Велика кількість наповнювача послаблює ефективний зв'язок між частинками смоли, тоді як надмірна кількість мастила ще більше знижує ефективність плавлення. Це призводить до уповільнення пластифікації, коливань тиску розплаву, зниження міцності розплаву, крихких механічних властивостей і зниження послідовності обробки в різних змінах. Деякі заводи, намагаючись покращити текучість, продовжують додавати більше мастила, ненавмисно віддаляючи рецептуру від оптимального балансу обробки. Це є важливою причиною того, чому багато високонаповнених ПВХ-труб, незважаючи на те, що їх легко запустити, важко підтримувати довгострокове стабільне виробництво.
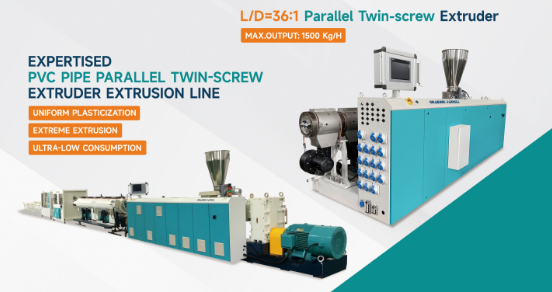
Тому змащування не можна оцінювати окремо від усієї системи обробки. На його ефективність разом впливають численні фактори, включаючи вміст наповнювача, ACR, CPE, систему стабілізації, геометрію шнека, швидкість екструзії, температурний профіль і конструкцію матриці. Та сама схема змащування, яка добре працює в системі з низьким вмістом наповнювача, може викликати неадекватне злиття в системі з високим вмістом наповненої рідини.
Досвідчених переробників цікавить не те, «яка мастильна речовина є найміцнішою», а радше те, чи «система мастила підтримує оптимальний баланс плавлення». Чудовий склад ПВХ не вимагає мінімально можливого крутного моменту; натомість він спрямований на найкращий баланс між якістю плавлення, текучістю розплаву, стабільністю обробки та механічними властивостями. У реальному виробництві низький крутний момент є лише показником процесу, а не показником якості. Справжньою метою є завжди стабільне зварювання, стабільні розміри, стабільна якість поверхні та довгострокове стабільне виробництво. Зрештою, рецептура, яка сьогодні має кращу текучість, цілком може стати джерелом скарг щодо якості завтра.
Якщо вам потрібна додаткова інформація,Ningbo Fangli Technology Co., Ltd.запрошує вас зв’язатися для детального запиту, ми надамо вам професійні технічні рекомендації або пропозиції щодо закупівлі обладнання.
Надіслати запит
X
Ми використовуємо файли cookie, щоб запропонувати вам кращий досвід перегляду, аналізувати трафік сайту та персоналізувати вміст. Використовуючи цей сайт, ви погоджуєтеся на використання файлів cookie.
Політика конфіденційності